Kuinka muovata sementtilohko
Viisi{0}}vaiheinen opas johdonmukaiseen tuotantoon
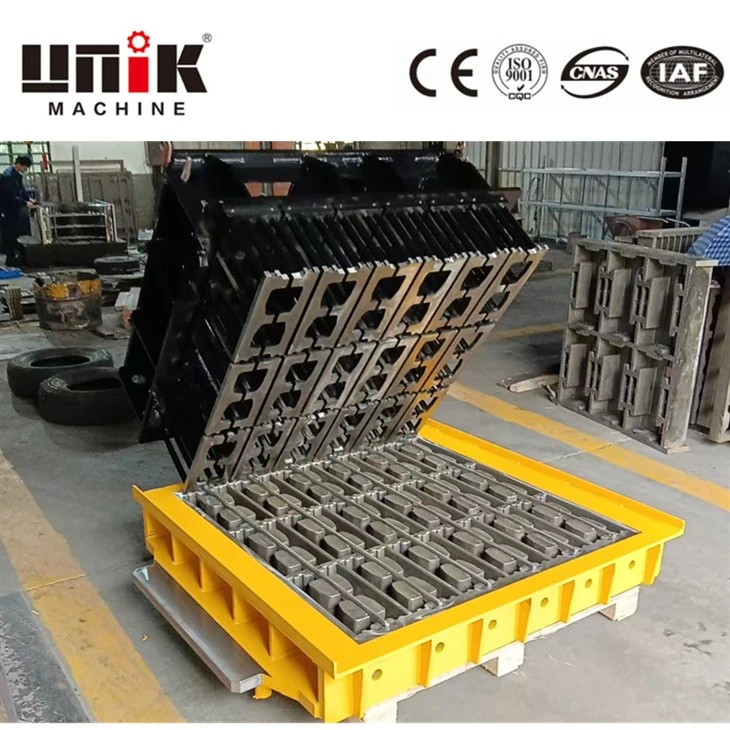
Sementtilohkojen muovaus on prosessi, jossa sementti-hiekka--aineseosta muotoillaan valmiiksi lohkoiksi käyttämällä tarkkuusmuottia kontrolloidun tärinän ja paineen alaisena. UNIK on valmistanut tiilikoneita ja -muotteja vuodesta 2008, ja sillä on yli 15 vuoden vientikokemus 28 maahan. Tässä oppaassa esitetään viisi olennaista vaihetta korkealaatuisten-sementtilohkojen valmistuksessa.
1. Valmistele muotti ja kone
Ennen kuin sementtiä pääsee muottiin, työkalun on oltava valmis.
Tarkista muotti– Tarkista, ettei onkalossa ole halkeamia, kulumista tai aiempien ajojen betonijäämiä. Kiinnitä erityistä huomiota kulmiin ja ydintappialueisiin, koska ne ovat alttiimpia vaurioille.
Puhdista perusteellisesti– Poista kaikki roskat paineilmalla ja pehmeällä harjalla. Älä koskaan käytä metallityökaluja ontelon sisällä; naarmut saavat lohkot tarttumaan ja heikentävät pinnan laatua.
Levitä irrotusainetta– Päällystä kaikki onteloiden pinnat ohuella, tasaisella kerroksella muotinirrotusöljyä. Tämä vaihe on kriittinen puhtaaseen poistoon ja pidentää muotin käyttöikää.
Asenna muotti– Kiinnitä muotti lohkokoneen tärinäpöytään. Kiristä kiinnityspultit ristikkäin tasaisen puristuksen varmistamiseksi. Varmista, että muotti on vaakasuorassa tarkkuusmittarilla.
Tarkista koneen asetukset– Varmista, että värähtelytaajuus, puristuspaine ja jakson ajoitus vastaavat lohkotyyppisi vaatimuksia.
UNIK-muotit valmistetaan Cr12MoV- tai 9CrSi-seoksesta työkaluteräksestä, jossa on hiiletyslämpökäsittely, jolloin pintakovuus on HRC59-62 ja mittatoleranssi ±0,3 mm.
2. Sekoita sementti kunnolla
Valmiin lohkon laatu riippuu suuresti sekoituksen suunnittelusta.
Normaali sementtilohkojen sekoitussuhde– Tyypillinen suhde on yksi osa sementtiä, kaksi osaa hiekkaa ja neljä tilavuusosaa kiviainesta. Säädä erityisten vahvuusvaatimustesi perusteella.
Vesipitoisuus– Lisää vettä vähitellen, kunnes seos säilyttää muotonsa puristettaessa, mutta ei jätä märkää jäännöstä käteen. Tavoite 60-80 mm konemuovaukseen.
Sekoita konsistenssi– Seoksen tulee olla riittävän kostea virtaamaan tärinän alaisena, mutta riittävän kuiva säilyttääkseen muotonsa irrotuksen jälkeen. Yli-märkä sekoitus aiheuttaa lohkojen painumisen; yli-kuiva sekoitus luo aukkoja ja heikkoja reunoja.
Sekoitusaika– Sekoita 3-5 minuuttia, kun kaikki ainekset on lisätty. Riittämätön sekoitus johtaa epätasaiseen lujuuteen; liiallinen sekoitus voi hajottaa kiviaineshiukkasia.
Testaus– Aja ennen täyttä tuotantoa pieni erä ja testaa lohkon lujuus 7 ja 28 päivän kovettumisen jälkeen. Säädä suhteita tarpeen mukaan.
Lukitus- tai koristelohkoissa UNIK suosittelee pienemmän kiviaineksen käyttöä (vähemmän tai yhtä suuri kuin 10 mm) ja lisäämään 5-8 % enemmän hiekkaa parantaakseen virtausta yksityiskohtaisiin onteloominaisuuksiin.
3. Suorita muovausjakso
Muovausjakso koostuu neljästä vaiheesta: täyttö, tärinä, puristus ja irrotus.
Täyte– Levitä sementtiseos tasaisesti kaikkiin onteloihin. Epätasainen täyttö tuottaa lohkoja, joiden paino ja tiheys ovat epäyhtenäisiä. Käytä moni-ontelomuotteja varten mekaanista syöttölaitetta tasaisen jakautumisen varmistamiseksi.
Tärinä– Aktivoi tärinäjärjestelmä. Sementtiharkkojen tyypillinen taajuus on 3500-4500 RPM. Tärinä saa seoksen virtaamaan kaikille onteloalueille, poistaa jääneen ilman ja tiivistää materiaalia. Riittämätön tärinä jättää tyhjiä paikkoja; liiallinen tärinä voi erottaa aggregaatteja.
Puristus– Puristuspää painaa alaspäin. Käytä 15-20 % korkeampaa painetta tiheälle rakennelohkolle kuin kevyille lohkoille. Pidä painetta 1-2 sekuntia, jotta seos asettuu.
Poisto– Puristuspää vetäytyy sisään ja kuorintakone työntää muodostuneet lohkot ulos ontelosta. Poiston tulee olla tasaista ja tasaista. Nykivä poisto osoittaa karkeita ontelopintoja tai riittämätöntä vetokulmaa.
Pyöräilyaika– Sementtiharkkojen tyypillinen kiertoaika on 12-18 sekuntia lohkon koosta ja koneen suorituskyvystä riippuen. Nopeammat jaksot lisäävät tehoa, mutta voivat heikentää lohkon laatua.
UNIKin UNT-sarjan koneissa on Siemens PLC -ohjaukset ja Rexrothin suhteellinen hydrauliikka, mikä varmistaa yhdenmukaiset sykliparametrit tuhansissa toistoissa.
4. Koveta lohkot oikein
Vastavaletut sementtilohkot ovat heikkoja, ja ne on kovetettava lujuuden saamiseksi.
Alkuperäinen pinoaminen– Siirrä lohkot lavoille tai kuivaustelineille välittömästi poiston jälkeen. Käsittele varovasti; vihreät lohkot voivat halkeilla tai vääntyä paineen alaisena.
Päällyste– Peitä lohkot muovikalvolla tai märällä säkkikankaalla ensimmäisten 24–48 tunnin ajan kosteuden haihtumisen estämiseksi. Sementti vaatii vettä hydraatioreaktioon, joka luo vahvuutta.
Kovettumisaika– Pidä lohkot kosteana vähintään 7 päivää normaalilujuuksilla ja 14-28 päivää erittäin lujilla sovelluksilla. Suihkuta vettä säännöllisesti, jos lohkot eivät ole suljetussa kovetuskammiossa.
Lämpötila– Ihanteellinen kovettumislämpötila on 20-30 astetta. Alle 10 asteen nesteytys hidastuu huomattavasti. Alle 5 astetta, suojaa lohkot jäätymiseltä, koska jään muodostuminen tuhoaa voiman.
Kovettumismenetelmät– UNIK tarjoaa höyrykovetuskammioita ja sormiautojärjestelmiä, jotka saavuttavat täyden lujuuden 10 tunnissa suuren-volyymin tuotantoa varten.
Oikein kovettuneilla lohkoilla saavutetaan 65-75 % lopullisesta lujuudesta 7 päivän kohdalla ja 95-100 % 28 päivän kohdalla.
5. Tarkasta ja tee vianetsintä
Säännöllinen tarkastus varmistaa tasaisen laadun ja tunnistaa ongelmat ajoissa.
Silmämääräinen tarkastus– Tarkista jokaisessa lohkossa halkeamia, aukkoja, epätasaisia reunoja tai pintavirheitä. Hylkää kaikki lohkot, jotka eivät täytä laatustandardiasi.
Mittojen tarkistus– Mittaa lohkon pituus, leveys, korkeus ja ytimen sijainnit. Käytä mallia tai työntömita. Hyväksyttävä toleranssi on tyypillisesti ±1,5 mm standardilohkoille ja ±1,0 mm lukituslohkoille.
Voimakoe– Murskaa näytekappaleita ajoittain varmistaaksesi, että puristuslujuus täyttää vaatimukset. Tavalliset ontot lohkot vaativat tyypillisesti 5-10 MPa; kiinteät kantavat lohkot voivat vaatia 15-30 MPa.
Yleisiä ongelmia ja ratkaisuja:
| Ongelma | Todennäköinen syy | Ratkaisu |
|---|---|---|
| Lohkot tarttuvat muottiin | Karkea onkalopinta tai alhainen vetokulma | Puhdista muotti; kiillotusontelo arvoon Ra 1,6; nosta vetokulma 1,5-2,0 asteeseen |
| Tyhjät lohkoissa | Riittämätön tärinä tai kuiva sekoitus | Lisää värähtelytaajuutta; lisää 2-5 % vettä |
| Lohkon pinnassa halkeamia | Terävät kulmat muotissa tai varhaisessa purkamisessa | Lisää 3-5 mm säde kulmiin; pidennä kovettumisaikaa ennen käsittelyä |
| Epätasainen lohkon korkeus | Muotti ei ole vaakasuorassa tai pultti on kiristetty epätasaisesti | Re-taso muotti; kiristä pultit ristiin |
| Heikot lohkot kovettumisen jälkeen | Väärä sekoitussuhde tai riittämätön kovettuminen | Tarkista sementin pitoisuus; pidentää kovettumisaikaa; ylläpitää kosteutta |
UNIK-muoteissa on vakiona säteittäiset kulmat (3-5 mm) ja Ra 1.6 -pinta, mikä eliminoi kaksi yleisintä vikakohtaa.
Miksi UNIK sementtilohkomuovaukseen
UNIK on valmistanut tiilikoneita ja -muotteja vuodesta 2008, ja sillä on yli 15 vuoden vientikokemus 28 maahan. Yrityksen muotit ovat yhteensopivia yli 20 kansainvälisen lohkokonemerkin kanssa, mukaan lukien HESS, MASA, ZENITH, BESSER, TIGER ja Quadra.
Jokainen UNIK-muotti on valmistettu Cr12MoV- tai 9CrSi-seoksesta työkaluteräksestä, jossa on hiiletyslämpökäsittely, jolloin pinnan kovuus on HRC59-62 ja mittatoleranssi ±0,3 mm. Odotettu käyttöikä on 80 000-100 000 sykliä normaaleissa olosuhteissa.
UNIK tarjoaa myös täydellisiä lohkojen valmistuskoneita, mukaan lukien UNT-sarjan täysautomaattiset servolohkokoneet, joissa on Siemensin PLC-ohjaimet, Rexrothin suhteellinen hydrauliikka ja nopea{0}}vaihtomuottijärjestelmät.
Lisätietoja tai tarjouksen pyytäminen:
Verkkosivusto:www.unikmould.com
Sähköposti:sales@unikmould.com